


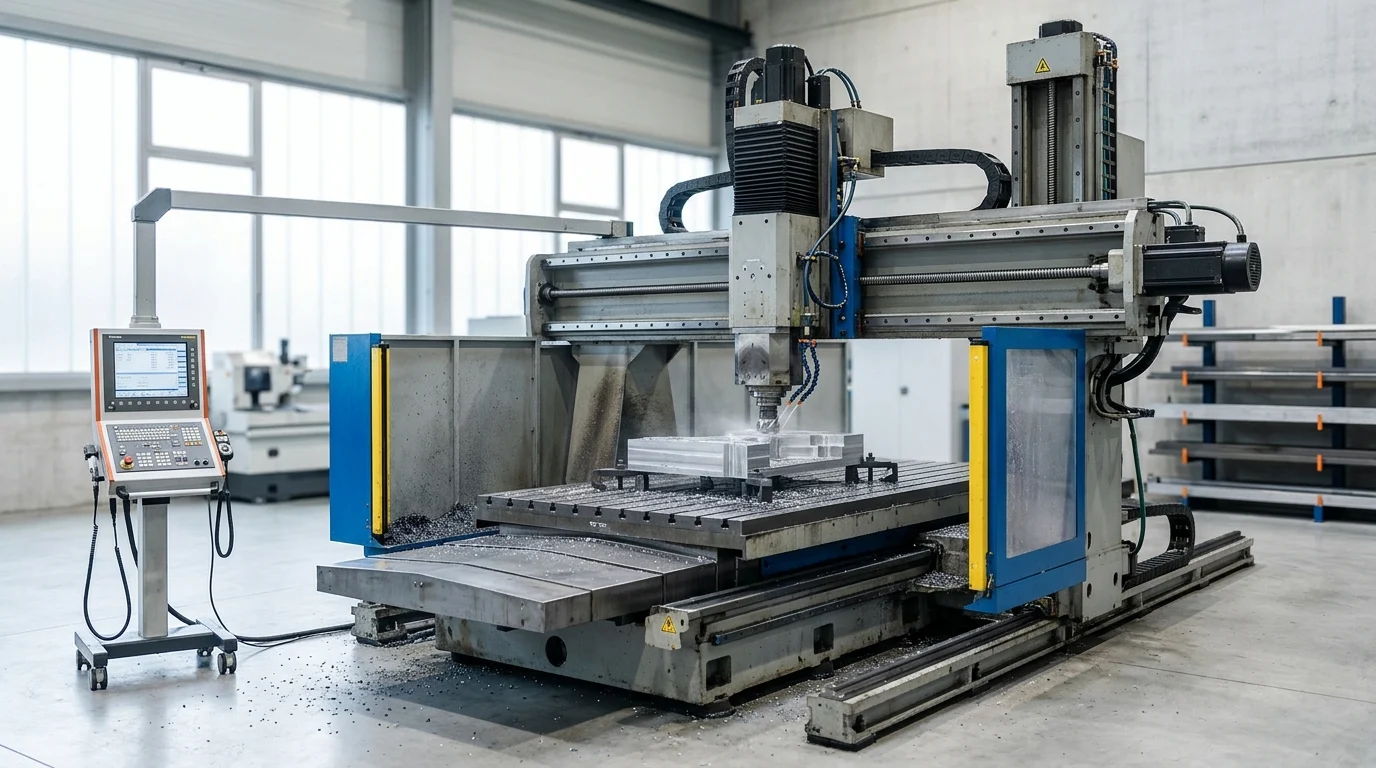
Wêrom CNC-portaalfreesmasines in strategyske ynvestearring binne
Ynvestearjen yn in CNC-portaalfreesmasine is in fûnemintele upgrade ynswiere metaalbewurkingsmooglikheden, wêrtroch fabrikanten massive wurkstikken kinne ferwurkje mei kompromisleaze styfheid. Oars as standert fertikale ferwurkingssintra ferdielt de dûbele kolomarsjitektuer fan in portaalfrees de snijkrêften evenredich, wêrtroch trillingen by djippe materiaalferwidering signifikant wurde fermindere. Dit strukturele foardiel is kritysk foar wrâldwide leveringsketens dy't freegjehege presyzjeop grutte komponinten.
Fanút it eachpunt fan kapitaalútjeften fereaskje dizze systemen in substansjele earste ynvestearring, faak fariearjend fan $150.000 oant folle mear as $1.000.000, ôfhinklik fan it wurkgebiet en de konfiguraasjes fan 'e assen. Troch meardere ferwurkingsoperaasjes yn ien opset te konsolidearjen, ferminderje foarsjennings lykwols faak de ôfhannelingstiden fan wurkstikken mei maksimaal 40%. Dizze operasjonele effisjinsje fersnelt it rendemint op ynvestearring (ROI), wêrtroch produksjelinen mei hege folume de kosten binnen in finster fan 18 oant 24 moannen werom kinne fertsjinje.
Hoe CNC-portaalfreesmasines de trochfier ferbetterje
Trochputoptimalisaasje wurdt primêr oandreaun troch it fermogen fan 'e masine om hege materiaalferwideringssnelheden (MRR) te behâlden sûnder dimensjonele krektens op te offerjen. Spindels mei hege koppel, faak mear as 600 N·m, meitsje agressive rûge bewurkingspassaazjes mooglik op taaie legeringen, wylst 5-assige konfiguraasjes komplekse kontoeren yn ien klem mooglik meitsje. Dizze trochgeande ferwurkingsmooglikheid elimineert de needsaak om ûnderdielen fan meardere tonnen tusken wurkstasjons oer te dragen.
Fierder soargje avansearre trillingsabsorpsjetechnologyen dy't yn it masinebêd yntegreare binne derfoar dat rappe trochfiersnelheden de oerflakteôfwerking net yn gefaar bringe. Troch it minimalisearjen fan de idle-tiid en it maksimalisearjen fan de snij-engagement kinne ynkeapteams in konsekwinte ferheging fan 'e algemiene effektiviteit fan apparatuer (OEE) projektearje, wêrtroch't de gebrûkssifers fan foarsjennings faak boppe de 85% komme.
Hokker keaperprofilen profitearje it meast
De strategyske wearde fan dizze masines resonearret it sterkst mei Tier-1 leveransiers fan auto's, loftfeartkontraktanten en fabrikanten fan swiere yndustriële masines. Dizze profilen behannelje routinematich grutte komponinten lykas motorblokken, turbinebehuizingen en grutte stampfoarmen. Foar dizze keapers biedt de mooglikheid om grutformaatbewerking te internalisearjen ynstee fan it út te besteegjen in kritysk konkurrinsjefoardiel yn leadtimebehear.
Distributeurs en marketingsintra yn it bûtenlân profitearje ek fan it oanbieden fan folsleinemetaalbewurkingsoplossingenoan regionale fabrikanten. Troch betroubere CNC-portaalfreesmasines te keapjen fan fêstige Sineeske groepfabriken, kinne ymporteurs einbrûkers foarsjen fan heechkonfigurearre, kosten-effektive apparatuer dy't konkurrearret mei âlde Jeropeeske of Japanske merken yn prestaasjes, wylst de yngongsdrempel ferlege wurdt.
Hokker technyske spesifikaasjes moatte keapers fergelykje
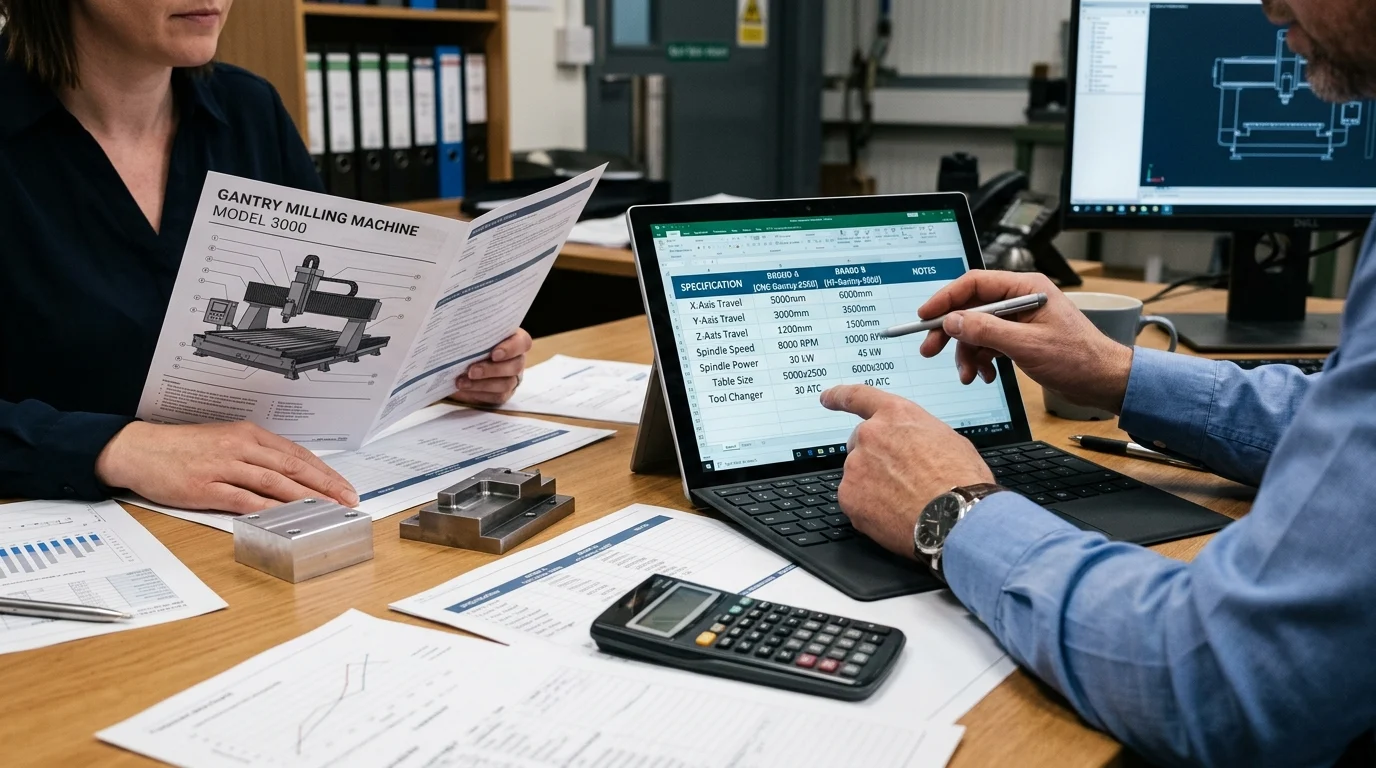
It evaluearjen fan in CNC-portaalfreesmasine fereasket in strang analyse fan spesifikaasjes om te soargjen dat de apparatuer oerienkomt mei de projektearre produksjeeasken. Ynkeapspesjalisten moatte fierder sjen as basisôfmjittings om de ynteraksje tusken spindelkrêft, asferpleatsing en struktureel ûntwerp te begripen. In ferskil yn dizze spesifikaasjes kin liede ta fersnelde arkfersliting, suboptimale oerflakôfwerkingen of beheinde produksjeknelpunten.
Omdat dizze masines wurkstikken mei in gewicht fan ferskate tonnen behannelje moatte, is de fûnemintele technyk fan 'e basis en kolommen like kritysk as de elektroanyske kontrôlesystemen. Keapers moatte dizze technyske parameters fergelykje mei har meast easken gebrûksgefallen.
Hokker masineparameters binne it wichtichst
De primêre parameters dy't de kapasiteit fan in masine bepale binne de X-, Y- en Z-asferfier en de maksimale laadkapasiteit fan 'e tafel. Swiere modellen biede typysk X-asferfier fan 2.000 mm oant mear as 10.000 mm, wêrtroch't se útsûnderlik lange strukturele komponinten kinne plakfine. De laadkapasiteit fan 'e tafel moat goed ûndersocht wurde; in standert wurdearring fan 10.000 kg is genôch foar de measte tapassingen fan matrijzen en skimmels, wylst swiere yndustriële enerzjykomponinten tafels fereaskje kinne dy't in wurdearring hawwe fan 30.000 kg.
Spindelspesifikaasjes binne like wichtich. Keapers moatte kieze tusken hege-snelheidsspindels (bygelyks 12.000 oant 24.000 RPM) foar aluminium ûnderdielen foar de loftfeart en spindels mei hege koppel en fersnellingsbakken (bygelyks 4.000 oant 6.000 RPM mei 30 oant 45 kW krêft) foar it snijden fan ferhurde stiel en titanium. Dizze seleksje hat direkt ynfloed op de alsidichheid en syklustiden fan 'e masine.
Hoe kinne jo struktuer en type lieding fergelykje
De kar tusken doazewegen en lineêre geliedingswegen bepaalt it dynamyske gedrach fan 'e masine. Doazewegen hawwe fêste metaal-op-metaal kontaktflakken, wat superieure demping en styfheid biedt foar swiere ûnderbrutsen sneden. Se binne lykwols oer it algemien beheind ta stadiger rappe trochgongssnelheden, typysk om de 10 oant 12 m/min.
Omkeard brûke lineêre geliedings fan it roltype rôljende eleminten om wriuwing te minimalisearjen, wêrtroch rappe trochfeartsnelheden fan 24 m/min of heger mooglik binne. Dizze konfiguraasje is ideaal foar hege-snelheidsbewerking en komplekse 3D-konturearring wêr't rappe rjochtingsferoarings faak foarkomme. Moderne portaalmasines brûke faak in hybride oanpak, wêrby't rolgeliedings op 'e X- en Y-assen brûkt wurde foar snelheid, en doazewegen op 'e Z-as om styfheid te behâlden tidens djippe ynsakkingsoperaasjes.
Hokker fergelikingskritearia stypje evaluaasje
Om ferskate modellen effektyf te evaluearjen, moatte ynkeapteams in standerdisearre fergelikingsmatrix brûke. Dizze oanpak normalisearret de technyske gegevens oer ferskate leveransiersoanbiedingen, wêrby't ferskillen tusken standert- en opsjonele funksjes markearre wurde.
| Spesifikaasjekategory | Konfiguraasje fan Box Way | Konfiguraasje fan lineêre gelieding | Typyske tapassing |
|---|---|---|---|
| Fluch trochreissnelheid | 10 – 15 m/min | 20 – 30 m/min | Konturearjen mei hege snelheid vs. swier rûchsnijen |
| Trillingsdemping | Heech (Utstekend foar hurde metalen) | Matich (Fertrout op roleleminten) | Titanium/Inconel tsjin aluminium/sêfte stielen |
| Underhâldsfrekwinsje | Heger (Fereasket krekte smering) | Under (fersegele lagerblokken) | Kontinu swiere syklusen |
| Posysjonearringsnauwkeurigens | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Hege-presyzje malmeitsjen |
Troch dizze kritearia ta te passen, kinne keapers it meganyske profyl fan 'e masine sekuer ôfstimme op har spesifike tolerânsjeeasken en produksjevoluminten.
Wêr't CNC-portaalfreesmasines brûkt wurde
De ynset fan CNC-portaalfreesmasines omfettet makro-yndustriële sektoaren dêr't easken foar komponintgrutte en presyzje inoar krúse. Dizze massive platfoarms wurde net brûkt foar draaien fan grutte folumes en lytse ûnderdielen, mar leaver foar produksje mei hege wearde en lege oant middelgrutte folumes, dêr't ien wurkstikfalen kin resultearje yn tsientûzenen dollars oan sloopmateriaal.
Begrip fan spesifike tapassingen en miljeu-easken helpt keapers by it konfigurearjen fan de opsjes fan 'e masine, lykas koelmiddelsystemen, chiptransporteurs en spesjalisearre spindeltaheaksels.
Hokker yndustryen stimulearje de fraach
De loftfeartsektor is in wichtige driuwfear fan fraach, en brûkt 5-assige portaalfrezen om komplekse fleugelbalken en rompskotten te meitsjen fan solide aluminium billets. Yn dizze sektor is it behâld fan in defektpersintaazje ûnder 0,05% kritysk, en freget om masines mei útsûnderlike termyske stabiliteit en volumetryske krektens.
Likegoed fertrout de autosektor op dizze masines foar de produksje fan grutte stansmatrijzen, mallen en swiere ûnderdielen foar kommersjele auto's lykasfleanwielenen krukassen. De enerzjysektor fertsjintwurdiget ek in massyf groeigebiet; it ferwurkjen fan wynmûnehubs, grutskalige kleppen en ûnderdielen fan kearnreaktors fereasket de enoarme tafelkapasiteiten en hege koppelmooglikheden dy't allinich in dûbele kolomportaalstruktuer leverje kin.
Hoe materialen, geometry en tolerânsjes ynfloed hawwe op seleksje
De seleksje fan in portaalfrees wurdt sterk beynfloede troch de fysike eigenskippen fan 'e doelmaterialen. It ferwurkjen fan taaie legeringen lykas Inconel, ferhurde arkstiel (HRC 50+), of titanium freget maksimale strukturele styfheid om trillingen te foarkommen, wêrtroch it gebrûk fan doazewegen en spindels mei hege koppel mei oandriuwing troch tandwielen diktearre wurdt.
Geometry en tolerânsjes spylje ek in wichtige rol. By it produsearjen fan romtefeartfixtures of komplekse ynjeksjefoarmen moat de masine strange posysjonearringstolerânsjes oanhâlde, dy't faak binnen ± 0,005 mm moatte wêze, mei in werhelberens fan ± 0,003 mm oer in massive wurkomfang. Om dit te berikken moatte keapers derfoar soargje dat de masine is foarsjoen fan lineêre skalen, termyske kompensaasjesoftware en hege-resolúsje rotearjende encoders om de fysike útwreiding en krimp fan it masinebêd tidens lange snijsyklusen tsjin te gean.
Hoe kinne jo leveransiers fan CNC-portaalfreesmasines beoardielje
It oanskaffen fan in CNC-portaalfreesmasine, benammen fan ynternasjonale merken, fereasket in strang protokol foar leveransiersbeoardieling. Keapers keapje net allinich in stik apparatuer; se geane in lange-termyn gearwurking oan dy't har produksjemooglikheden foar in desennium of mear sil beynfloedzje. Gearwurkje mei profesjonele marketingsintra yn it bûtenlân dy't renommearre Sineeske groepfabriken fertsjintwurdigje, kin wichtige kostenfoardielen opleverje, mits de kwalifikaasjes fan 'e leveransier yngeand kontrolearre wurde.
Risikobeperking tidens de oanskaffingsfaze soarget derfoar dat de levere masine oerienkomt mei de taseine technyske spesifikaasjes en dat de logistike kompleksiteiten fan it ferfier fan swiere masines sûnder kostbere fertragingen wurde beheard.
Hokker ynkeapteams moatte ferifiearje
Ynkeapteams moatte de produksjekapasiteit, kwaliteitskontrôle-ynfrastruktuer en histoaryske eksportvoluminten fan 'e leveransier ferifiearje. It oanfreegjen fan dokumintaasje foar ISO 9001-sertifikaasje en CE-neilibjen is in ferplichte basisline. Fierder moatte keapers de leveringsketen fan 'e leveransier ûndersykje foar krityske komponinten; masines dy't gebrûk meitsje fan heech wurdearre CNC-controllers (bygelyks FANUC, Siemens, Heidenhain) en presyzjelagers (bygelyks SKF, NSK) jouwe in ynset foar betrouberens oan.
It is ek krúsjaal om de technyske stipemooglikheden fan 'e leveransier te ferifiearjen. In betroubere partner moat in wiidweidige pre-sales advys oanbiede, ynklusyf tiidstúdzjes en ûntwerp fan fixtures, om te bewizen dat de masine de spesifike wurkstikportfolio fan 'e keaper kin behannelje.
Hoe kinne jo MOQ, leadtiid, ferstjoering en ynstallaasje evaluearje
Mei it each op de grutte fan dizze masines is de minimale bestelhoeveelheid (MOQ) oer it algemien ien ienheid. Levertiden binne lykwols in krityske faktor yn projektplanning. Standertkonfiguraasjes kinne 90 oant 120 dagen fereaskje foar gearstalling en testen, wylst se tige oanpast binne.5-assige modellenkinne leadtiden nei 180 dagen of mear drukke.
Ferstjoeren en ynstallaasje presintearje massive logistike útdagings. Portaalmûnen moatte útelkoar helle en ferstjoerd wurde mei platte rekken of iepen-top ferstjoerkonteners. Keapers moatte de ferpakkingsprotokollen fan 'e leveransier evaluearje, en derfoar soargje dat krityske oerflakken beskerme wurde mei anty-roestcoatings en fakuümfersegele barriêres. By oankomst duorret ynstallaasje en yn gebrûk nimmen typysk twa oant fjouwer wiken, wêrtroch't in dúdlike oerienkomst nedich is oer oft de leveransier fabryksmonteurs sil stjoere of fertrouwe sil op lokale servicepartners.
Hokker kontrôlepunten foar neilibjen en risikokontrôle binne wichtich
Om de kapitaalynvestearring te beskermjen, moatte oanbestegingskontrakten strange neilibings- en risikokontrôlepunten befetsje. In ferplichte Fabrieksakseptaasjetest (FAT) moat wurde útfierd foar ferstjoering, wêrby't de masine in testsneed útfiert op in stekproefwurkstik om de spindelútrin (meastal <0,002 mm) en geometryske krektens te ferifiearjen.
| Beoardielingskriterium | Benchmarkstandert | Potinsjele Reade Flagge |
|---|---|---|
| Kwaliteitssertifikaasje | ISO 9001, CE-markearring | Net-ferifiearbere of ferrûne sertifikaten |
| Traceerberens fan komponinten | Tier-1 wrâldwide merken (Controllers, Guideways) | Unbranded of proprietêre generike elektroanika |
| Akseptaasjetests | Dokumentearre FAT & SAT mei laserkalibraasje | Wegering om ynspeksje troch tredden ta te stean foar ferstjoering |
| Garânsjebetingsten | 12-24 moannen ynklusyf ûnderdielen en arbeid | Dúdlike klausules oangeande ynternasjonale tsjinstdekking |
Nei de FAT soarget in Site Acceptance Test (SAT) by de keaper derfoar dat de masine gjin útrjochtingsproblemen hat ûnderfûn tidens it ferfier. It fêststellen fan dúdlike betellingsbetingsten dy't keppele binne oan dizze mylpeallen - lykas 30% oanbetelling, 60% nei FAT, en 10% nei SAT - soarget foar needsaaklike finansjele hefboom.
Hoe kinne jo de juste CNC-portaalfreesmasine kieze
It navigearjen fan it definitive seleksjeproses foar in CNC-portaalfreesmasine fereasket it synthetisearjen fan technyske easken mei kommersjele realiteiten. It doel is om in oplossing te identifisearjen dy't net allinich foldocht oan direkte produksjetolerânsjes, mar ek de skalberens en duorsumens biedt dy't nedich binne foar takomstige produksjeeasken.
Troch it strukturearjen fan 'e keapreis fia in formalisearre evaluaasjekader, kinne ynkeapteams objektyf konkurrearjende oanbiedingen fergelykje, fierder gean as basisprizen om de Total Cost of Ownership (TCO) te begripen.
Hokker stap-foar-stap oankeapproses te folgjen
It keapproses moat begjinne mei in wiidweidige ynterne behoefte-analyze, wêrby't de maksimale wurkstikomhulsel, materiaalhurdens en fereaske trochfier definiearre wurde. Dizze gegevens foarmje de basis fan in Request for Proposal (RFP) dy't ferspraat wurdt nei kontrolearre leveransiers. Sadree't de foarstellen ûntfongen binne, moatte teams in technyske nivelleringsoefening útfiere om te soargjen dat alle offertes lykweardige opsjes omfetsje, lykas koelmiddel troch de spindel (TSC), ark-touch probes en chipbehearsystemen.
Nei de technyske resinsje moatte keapers live demonstraasjes of fideovalidaasjes oanfreegje fan ferlykbere masines yn wurking. De lêste stappen omfetsje it ûnderhanneljen fan it kommersjele kontrakt, it finalisearjen fan 'e FAT/SAT-protokollen, en it koördinearjen fan side-tarieding, wat faak it jitten fan spesjalisearre betonnen fûneminten omfettet om it enoarme gewicht en de dynamyske lesten fan it portaalsysteem te stypjen.
Hoe kinne jo leveransiersoanbiedingen en stipe nei ferkeap fergelykje
It fergelykjen fan oanbiedingen fan leveransiers fereasket in krityske blik op stipe nei ferkeap en garânsjestruktueren.
Wichtige punten
- Groothandelsboarring en ymplikaasjes foar de supply-chain foar CNC-portaalfreesmasine
- Spesifikaasjes, neilibjen en kommersjele betingsten dy't keapers moatte falidearje
- Aksjelle oanbefellings foar distributeurs en ynkeapteams
Faak stelde fragen
Wat is it wichtichste foardiel fan in CNC-portaalfreesmasine?
It masjineart grutte, swiere ûnderdielen mei hegere styfheid en legere trilling, wêrtroch't de krektens by djippe sneden behâlden wurdt en meardere opstellingen fermindere wurde.
Hokker yndustryen profitearje it meast fan CNC-portaalfreesmasines?
Fabrikanten fan auto's, loftfeart, skimmelmeitsjen, enerzjy en swiere apparatuer profitearje it meast by it ferwurkjen fan te grutte komponinten of wurkstikken fan meardere tonnen.
Hokker spesifikaasjes moatte keapers earst fergelykje?
Begjin mei X/Y/Z-ferpleatsing, tafelbelêsting, spindeltype, spindelkrêft en ûntwerp fan 'e liedingbaan. Pas se oan jo grutste ûnderdielen en hurdste materialen oan.
Moat ik kieze foar doazewegen of lineêre liedingen?
Kies doazewegen foar swier wurk, ûnderbrutsen snijden en maksimale demping. Kies lineêre geliedingen foar fluggere beweging, hegere ferwurkingssnelheid en bettere produktiviteit by lichtere snijden.
Wêrom OTURN Machinery beskôgje foar in portaalfreesoplossing?
OTURN biedt kosteneffektive CNC-portaal- en ferwurkingsoplossingen fan Sineeske groepfabriken, mei konfiguraasjestipe, brede masine-opsjes en tsjinstassistinsje yn it bûtenlân.
Pleatsingstiid: 16 april 2026