


It ideaalCNC-draaimasinefoar 2025 hinget folslein ôf fan jo spesifike operasjonele behoeften. It selektearjen fan de juste CNC-draaimasine is in strategyske ynvestearring foar takomstige effisjinsje en winstjouwens. Dit soarget derfoar dat jo produsearjeHege presyzje draaiende dieleneffektyf. InSina CNC Draaimasine Fabrikantkin ferskate opsjes oanbiede foar jo produksjedoelen. Dizze hantlieding helpt jo om troch de keuzes te navigearjen om jo optimale te finenCNC-draaisintrumBeskôgje inSmart Manufacturing CNCoplossing foar avansearre automatisearring en gegevensynsjoch.
Wichtige punten
- Kies inCNC-draaimasinebasearre op jo spesifike behoeften, lykas de grutte fan ûnderdielen dy't jo meitsje en de materialen dy't jo brûke.
- Ferskillende masines, lykas horizontale, fertikale, Switserske-type en mearassige, hawwe elk spesjale sterke punten foar ferskate soarten banen.
- It tafoegjen fan automatisearringsark lykas stangfeedermasines en robots helpt masines langer te rinnen en mear ûnderdielen te meitsjen sûnder konstante minsklike help nedich te hawwen.
- Wichtige masinedetails lykas spindelkrêft, beheiningen op ûnderdielgrutte en arkkapasiteit beynfloedzje hoe goed de masine wurket foar jo taken.
- Goede chip- en koelmiddelsystemen binne wichtich om de masine soepel te litten rinnen, ark langer te litten duorje en ûnderdielen der goed útsjen te litten.
Kategorisearjen fan CNC-draaimasinesoarten foar jo behoeften
It kiezen fan de juste CNC-draaimasine begjint mei it begripen fan 'e ferskate beskikbere typen. Elke masine biedt unike sterke punten foar ferskate produksjeeasken.
Horizontale CNC-draaimasines
Horizontale CNC-draaimasines binne wurkhynders yn in protte produksjeomjouwings. Se binne útsûnderlik goed yn it behanneljen fankomponinten mei grutte diameter lykas assen en silindersYndustryen lykas oalje en gas, en de produksje fan swiere apparatuer brûke dizze masines faak. Se binne ek geweldich foar batchproduksje, wêrby't se in protte identike ûnderdielen effisjint ferwurkje. Dit soarget foar konsekwinte kwaliteit mei minimale ynsteltiid.
Dizze masines biederobuuste stipe foar swiere wurkstikkenDizze styfheid ferbetteret de stabiliteit en ferminderet trillingen tidens it ferwurkjen. Operators fine ek maklike tagong ta it wurkstik en ark, wat de ynstelling en it ûnderhâld ferienfâldiget. Horizontale CNC-masines komme faak mei gruttere automatyske arkwikselers (ATC's). Guon masines begjinne mei60-90 ark, en kapasiteiten kinne útwreidzje nei 120 of sels 240 ark. Dit makket mear taken en minder hânmjittige yntervinsje mooglik. Horizontale ferwurkingssintra binne ek tige oanpasber foar palletsystemen. Wylst fertikale masines palletwikselers kinne hawwe, binne horizontale masines better geskikt foar lineêre palletsystemen. Se kinne in hegere effisjinsje berikke, soms om de 85% hinne mei in standert PC2, fergelike mei 40% foar in standalone fertikale masine. De B-as-funksje op dizze masines makket simultane ferwurking fan meardere ûnderdielen mooglik mei in tombstone. Dit fergruttet de produktiviteit signifikant, om't operators de folgjende tombstone kinne tariede wylst in syklus rint. It is ideaal foar taken dy't ferwurking oan meardere kanten of komplekse arkpaden nedich binne.
Fertikale CNC-draaimasines
Fertikale CNC-draaimasines, faak VTL's neamd, binne poerbêst foar spesifike tapassingen. Se binne benammen goed foar swiere wurkstikken, foaral dyjingen dy't kranen of automatisearring nedich binne foar ôfhanneling.Swiertekrêft helpt it wurkstik fêst te meitsjenop in VTL. Dit ferbetteret de stabiliteit en ferminderet de needsaak foar hege klemdrukken, wat foardielich is foar kwetsbere ûnderdielen. VTL's besparje ek flierromte. Se nimme ynminder flierromteyn ferliking mei horizontale draaisintra, wêrtroch't mear masines yn itselde gebiet mooglik binne. In fertikale draaibank kin mar in bytsje romte ynnimme asde helte fan 'e foetôfdrukfan in horizontale draaibank. Dit is in grut foardiel foar winkels mei beheinde romte.
Fertikale masines binne ek ideaal foar net-konforme ûnderdielfoarmen. Dit binne ûnderdielen dy't komplekse befestiging nedich binne fanwegen har ungewoane geometry. Se wurkje ek goed foar delikate wurkstikken dy't lege klemdrukken nedich binne om skea te foarkommen. It gewicht fan it wurkstik giet direkt nei ûnderen yn 'e masinefundament. Dit foarkomt off-axis-belastingen op 'e spindel. VTL's behannelje komplekse ûnderdielen en dy mei ûnderbrutsen snijwurken effektyf. Se beheare ek ûnbalansearre wurkstikken goed.
Switserske CNC-draaimasines
CNC-draaimasines fan it Switserske type binne spesjalisten yn presyzje. Se wurde in soad brûkt yn yndustryen lykasproduksje fan medyske apparaten, loftfeart en elektroanikaDizze masines binne perfekt foar it produsearjen fan lytse, yngewikkelde ûnderdielen mei hege presyzje. Dit omfettet medyske ymplantaten, ûnderdielen foar de loftfeart, horloazjeûnderdielen, hydraulyske fittingen en elektryske ferbiningen. Se binne ek gewoan yn 'eauto-yndustryHjir produsearje se ûnderdielen foar ophingingen, tsjillen, remmen, transmissies, motors, útlaat- en brânstofsystemen, en elektryske systemen. Se binne foaral geskikt foar komplekse komponinten mei tinne muorren, djippe snijwurken, slanke ûntwerpen en delikate funksjes.
Switserske masines berikke tige krappe tolerânsjes. Se kinne tolerânsjes sa strak hâlde as±0,0005 inch, ôfhinklik fan 'e ûnderdielgeometrie en it materiaal. Guon kinne sels ultra-strakke tolerânsjes berikke oant±0.0002 inch of twa mikronSe behannelje ûnderdielen fan 1/16 inch oant 2 5/8 inch. Se kinne mikro-ûnderdielen draaie oant in rûne diameter fan 1-1/4 inch. Se behannelje ek draaidiameters sa lyts as 0,125 inch. Dizze masines kinne ûnderdielen draaie mei diameters oant 1,259 inch (32 mm).
Multi-Axis CNC Draaisintra
Multi-assige CNC-draaisintra fertsjintwurdigje it hichtepunt fan ferwurkingstechnology. Se kombinearje draai-, frees- en boaroperaasjes yn ien masine. Dizze mooglikheid makket it mooglik om tige komplekse ûnderdielen te meitsjen yn ien opstelling. Yndustryen lykas loftfeart, medyske yndustry en automotive binne sterk ôfhinklik fan dizze masines foar yngewikkelde komponinten. Se produsearje ûnderdielen mei komplekse geometryen en krappe tolerânsjes.
Dizze avansearre masinesoptimalisearje arkoriïntaasje. Dit liedt ta maksimale effisjinsje en presyzje. Se berikke fluggere syklusen en besparje wichtige tiid troch oergongen tusken taken te minimalisearjen. Automatisearring yn multifunksjonele CNC-ferwurking ferminderet ek it risiko op minsklike flaters. Dit ferminderet opnij bewurkjen en fertragingen dy't faak sjoen wurde by 3-assige masines. Multifunksjonele masines leverje superieure krektens en presyzje. Se meitsje it mooglik foar yngewikkelde ûntwerpen sûnder hânmjittige oanpassingen of opnij arkjen.
Masines mei 5-assige ynstellingen of mear kinne djippere presyzjesnijdingen en foarmen meitsje. Operators hoege it wurkstik net te ferwiderjen of te ferpleatsen. Mear assen betsjutte makliker it meitsjen fan komplekse ûntwerpen meigruttere presyzjeMultifunksjonele CNC-ferwurking fiert meardere operaasjes út sûnder hânmjittige arkwikselingen. It brûkt kompjûter-kontroleare snijden en posysjonearjen om flaters te ferminderjen. Yntegreare ûnderdielpeiling makket automatisearre ynspeksje en korreksjes mooglik. Dizze masines produsearje skjinne, hegere kwaliteit ôfwerkingen. Koartere ark ferminderje masine-trillingseffekten. Multifunksjonele CNC-ferwurking kombinearret operaasjes lykas boarjen, draaien en slypjen yn ien produksjefaze. Dit elimineert oergongsstadia. It makket ek it meitsjen fan komplekse geometryen mooglik troch ark oer ferskate oerflakken en hoeken te oriïntearjen.
Fiif-assige ferwurking berikt strakkere tolerânsjes en glêdere oerflakken. It behâldt optimale snijhoeken mei minder opstellings. Foar lege oant middelgrutte folumes fan komplekse ûnderdielen ferminderet 5-assige ferwurking de opstellingstiid. It ferbetteret ek de werhelberens. Dizze oplossingen binne ideaal foar ûnderdielen dy't oan meardere kanten ferwurke moatte wurde mei krityske tolerânsjes. Se wurkje ek goed as tagong ta ark beheind is yn standert oriïntaasjes. Fiif-assige ferwurking berikt typysk in presyzjeberik fan±0,01–0,02 mm (±0,0004–0,0008 yn)Under optimale omstannichheden kin it ±0,005 mm (±0,0002 inch) berikke foar krityske ûnderdielen foar loftfeart of medyske romtefeart. Dit is signifikant better as de ±0,05 mm (±0,002 inch) fan algemien CNC-frezen.
Multi-assige CNC-masines biede gruttere presyzje. Se produsearje sekuer bewurke en glêdere ûnderdielen. Dizze ûnderdielen binne lestich of ûnmooglik mei 3-assige masines. Se meitsje komplekse geometryen mooglik yn ien opstelling. Dit elimineert de needsaak foar it opnij posysjonearjen fan it wurkstik, wat de krektens yn gefaar bringt. Multi-assige ferwurking fergruttet de produksjesnelheid. It makket mear materiaalferwidering per rotaasje mooglik. It ferbetteret ek syklustiden troch útwreide arkmooglikheden en simultane ferwurking. Dizze masines behannelje alle frees- en draaioperaasjes foar komplekse geometryen yn ien opstelling. Dit liedt ta fluggere produksje, minimalisearre operasjonele kosten en fermindere flaters. De mooglikheid om wurkstikken oer mear dimensjes te ferpleatsen sûnder te ferwiderjen makket djippe sneden en komplekse foarmen mooglik. Hegere assen liede ta bettere ôfhanneling fan komplekse ûntwerpen mei hege presyzje. Koartere snijgereedschappen, dy't tichter by it materiaal binne, resultearje yn bettere oerflakteôfwerkingen. Dit ferminderet ferwurkingsvibraasje en minimalisearret de needsaak foar ekstra touch-ups. Multi-assige masines behâlde presyzje troch ferskate boarapplikaasjes. Dielen hâlde har posysje, en ekstra assen berikke strakkere, kompleksere hoeken foar finer ôfwerkingen.
Dizze avansearre mooglikheid komt lykwols mei in hegere ynvestearring.In yngongsnivo 2-assige CNC-draaibank kin minder as $ 5.000 kostje. In 3-assige ferwurkingssintrum kostet typysk tusken de $50.000 en $125.000.Yn tsjinstelling, in 5-assige CNC-masine begjint by $200.000, wêrfan in protte mear as $500.000 kostje. Gruttere yndustriële ferwurkingssintra mei 6 assen of mear kinne tusken $250.000 en $500.000 kostje. Dizze hegere kosten reflektearje har ferhege kompleksiteit, presyzje en alsidichheid.
| Masinetype | Typysk kostenberik |
|---|---|
| 3-assige ferwurkingssintrum | $50.000 – $125.000 |
| 5-assige CNC | $200.000 en mear (in protte mear as $500.000) |
| 6-assige en gruttere yndustriële ferwurkingssintra | $250.000 – $500.000 |
Jo materiaal- en ûnderdieleigenskippen oanpasse oan in CNC-draaimasine
It kiezen fan it goedeCNC-draaimasinegiet oer it soarchfâldich beskôgjen fan de materialen dy't jo ferwurkje en de spesifike skaaimerken fan jo ûnderdielen. Dizze faktoaren beynfloedzje direkt it fermogen, de styfheid en de presyzjemooglikheden fan 'e masine.
Materiaaltype en hurdensoerwagings
It type en de hurdens fan jo materiaal hawwe in wichtige ynfloed op de seleksje fan ark en de prestaasjes fan 'e masine. Hurdere materialen fereaskje robuustere masines en spesjalisearre ark. Bygelyks, ferhege materiaalhurdens betsjut typysk in hegere sterkte. Dit liedt ta gruttere snijkrêften en fereasket mear krêft fan 'e masinespindel. In hurder materiaal is ek abrasiver, wat de slijtage oan 'e snijkant fersnelt. Guon materialen, lykas Austenitysk roestfrij stiel, ferhurdzje fluch. Dit makket spesjalisearre ferwurkingsstrategyen nedich.
Optimale bewurkingsparameters binne sterk ôfhinklik fanmasinestyfheid, arkgeometry en koelmiddeltapassing. In dramatysk ferhege snijdiepte kin it fereaske spindelfermogen en it risiko op trilling signifikant ferheegje. Dit ûnderstreket it belang fan masinestyfheid.
Hjir is in hantlieding foar oanrikkemandearre arkmaterialenbasearre op de hurdens fan it wurkstik:
| Wurkstikhurdens | Oanrikkemandearre arkmateriaal | Primêr slijtagemeganisme | Coatingstrategy (foarbyld) |
|---|---|---|---|
| Sêft (<150 HB) | Hegesnelheidsstiel (HSS), ûnbeklaaid karbid | Adhesje, Opboude Râne (BUE) | Gjin/glêd oerflak |
| Middel (150-300 HB) | Coated Carbide (Cermet) | Diffúzje, Kraterslijtage | TiN, TiAlN |
| Hurd (45-65 HRC) | Cermet, Keramyk, Coated Carbide | Skuurwear, termyske skok | AlTiN, Al2O3 |
| Hiel hurd (>65 HRC) | Polykristallijn kubysk boornitride (PCBN) | Hege-temperatuer abrasive slijtage | CVD (Gemelike Dampôfsetting) |
As jo de hurdens fan it wurkstik ferheegje, moatte jo de snijparameters oanpasse.
| Parameter | Ynfloed fan ferhege wurkstikhurdens | Strategyske oanpassing |
|---|---|---|
| Snijsnelheid (Vc) | Fergruttet de termyske lading op 'e arkpunt. | Ferleegje Vc om waarmte te behearskjen en diffúsjeslijtage te fertragen. |
| Feedsnelheid (f) | Fergruttet de snijkrêft; kin wurkferhurding foarkomme. | Behâld of ferheegje f wat om te soargjen dat it ark altyd ûnder de ferhurde laach fan 'e foarige snede snijt. |
| Djipte fan snijden (ap) | Fergruttet dramatysk de fereaske spindelkrêft en it risiko op trilling. | Ferminderje ap en ferheegje radiale yngrip (ae) (bygelyks, yn Trochoidal Frezen) foar bettere termyske ferdieling. |
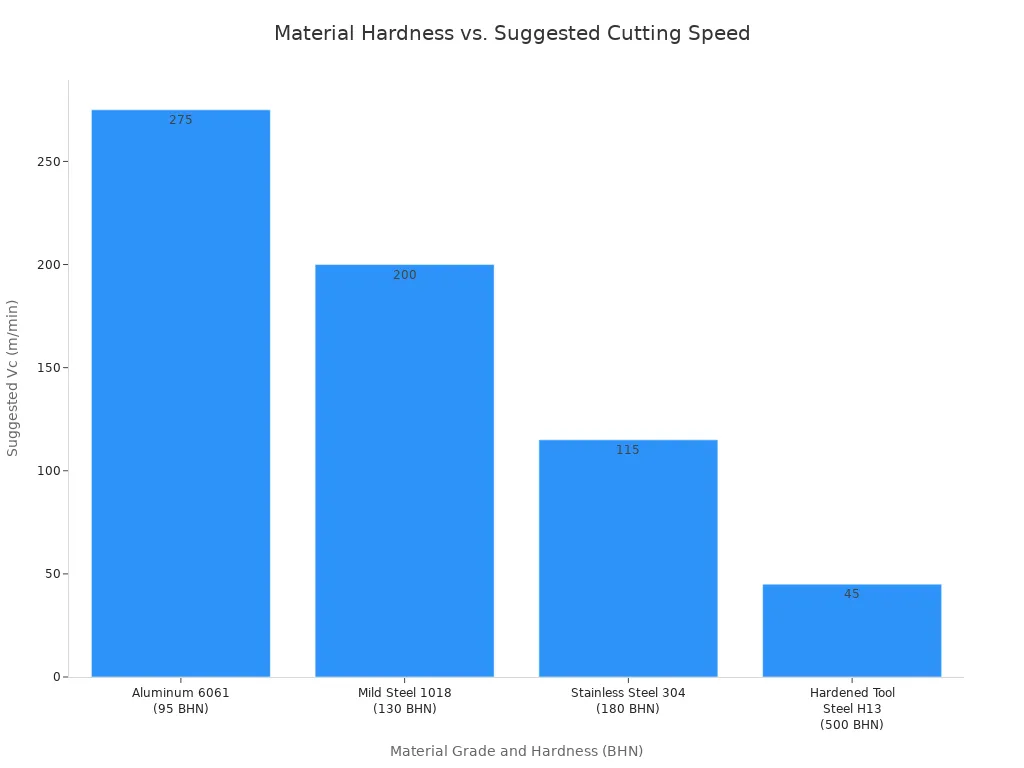
Dizze tabel yllustrearret de relaasje tusken materiaalhurdens en suggestje foar snijsnelheid:
Foar it ferwurkjen fan hege-sterkte legeringen lykas RVS, Inconel 625, Monel 400 & 500, 17-4PH, 13-8, en Nitronic 60, is in flinke koppel nedich, benammen by legere snelheden. By it útfieren fan operaasjes lykas spadeboarjen of it brûken fan gruttere spiraalboren yn dizze materialen, wurdt koppel krúsjaal. Wylst hynstekrêft wichtich is, is foldwaande koppel, benammen by lege toeren, essensjeel om dizze útdaagjende legeringen effektyf te snijen.
Tink oan dizze spindelspesifikaasjes foar easken materialen:
| Spindeltype | RPM | HP | Koppel (ft-lbs) |
|---|---|---|---|
| Standert | 8000 | 17.5 | 60 (by 1500 toeren per minuut) |
| Heech koppel | 8000 | 17.5 | 120 (by 375 toeren per minuut) |
Hjir binne wat algemiene rjochtlinen foar ferskate materiaalklassen:
| Materiaalklasse | Hurdens (BHN) | Suggestearre Vc (m/min) (karbide ark) | Suggestearre fz (mm/tosk) (frezen) |
|---|---|---|---|
| Aluminium 6061 | 95 | 200 – 350 | 0.08 – 0.15 |
| Mild stiel 1018 | 130 | 150 – 250 | 0.06 – 0.12 |
| RVS 304 | 180 | 80 – 150 | 0.05 – 0.10 |
| Ferhurde arkstiel H13 | 50 HRC (~500 BHN) | 30 – 60 | 0.01 – 0.04 |
Beperkingen foar ûnderdielgrutte en gewicht
De fysike ôfmjittings en it gewicht fan jo ûnderdielen bepale direkt de grutte en kapasiteit fan 'e CNC-draaimasine dy't jo nedich binne. De fysike ôfmjittings fan 'e masine, ynklusyf de bêdlingte en it swing-over-bêd, bepale de maksimale ûnderdielgrutte. Bygelyks, de maksimale ûnderdielgrutte dy't bewurke wurde kin, kin wêze200 mm yn diameter by 500 mm yn lingteIt 'swing over bed' jout spesifyk oan wat de grutste diameter is dy't in wurkstik hawwe kin sûnder it draaibankbêd te bemuoien. As it swing over bed 200 mm is, moat de werklike ûnderdieldiameter wat minder wêze om romte foar it ark mooglik te meitsjen.
De measte standert CNC-masines behannelje ûnderdielen oant 2.000 pûn. Robuste masines dy't ûntworpen binne foar swiere tapassingen kinne lykwols 10.000 pûn of mear oan. Guon winkels stelle in maksimale gewichtslimyt foar ûnderdielen yn, lykas 500 kg. Dit beskermet har apparatuer tsjin skea oan assen of spindels feroarsake troch tige swiere komponinten.
Hjir binne typyske maksimale ôfmjittings foar ferskate draaimasines:
| Masinetype | Maksimale diameter (mm) | Maksimale lingte (mm) |
|---|---|---|
| CNC draaide komponinten | 5 – 1.000 | Oant 2.000 |
| CNC-draaibank | 400 | 1.000 |
| Swier-duty CNC-draaisintrum | 1.000 | 2.000 |
Ferskate faktoaren yn ferbân mei de konfiguraasje fan it wurkstik beynfloedzje ek de seleksje fan 'e chuck.en masinemooglikheden:
- Konfiguraasje fan it wurkstikDe foarm en grutte fan it ûnderdiel binne primêre faktoaren. Rûne stangen binne ienfâldich, mar gietstukken of smeedstukken mei net-unifoarme foarmen fereaskje soarchfâldige betinking.
- SymmetryAsymmetryske ûnderdielen (bygelyks mei in flens of útrigger) kinne ynfloed hawwe op snelheid en lykwicht. Dit fereasket mooglik tsjinbalâns of in fermindere ferwurkingssnelheid.
- DielrigiditeitTinnewandige ûnderdielen kinne ferfoarmje mei standert klemmen. Dit makket klauwplaten lykas spantang- of diafragmaklauwplaten, of fermindere klemdruk nedich.
- MasinemooglikhedenDe swingromte fan 'e masine moat romte biede foar de klauwplaat, it ûnderdiel en it ark. De totale wurkomfang fan 'e masine kin de mooglikheden beheine.
Fereaske tolerânsjes en oerflakfinish
De presyzje dy't jo ûnderdielen fereaskje beynfloedet direkt it type en de kwaliteit fan 'e CNC-draaimasine dy't jo kieze. Foar algemiene CNC-ferwurking is de standert tolerânsjegrins sawat±0,005 inch (0,127 mm)In protte tapassingen fereaskje lykwols folle strakkere tolerânsjes.
Ferskillende tolerânsjeklassen fereaskje ferskillende masinemooglikheden:
| Tolerânsjeklasse | Berik (inch) | Berik (mm) |
|---|---|---|
| Standert | ±0,005″ | ±0,13 mm |
| Hege presyzje | ±0.001″ of better | ±0,025 mm of better |
| Ekstreem strak | ±0,0002″ oant ±0,0005″ | ±0,00508 mm oant ±0,0127 mm |
It berikken fan in superieure oerflakteôfwerking fereasket ek in masine mei hege styfheid, krekte kontrôle, en faak spesjalisearre ark- en snijstrategyen. Masines dy't ûntworpen binne foar heechpresyzjewurk biede typysk bettere trillingsdemping en finer bewegingskontrôle, wat bydrage oan glêdere ôfwerkingen.
Beoardieling fan ûnderdielkompleksiteit en operaasjes foar jo CNC-draaimasine

As jo in CNC-draaimasine kieze, beskôgje dan de kompleksiteit fan 'e ûnderdielen dy't jo fan doel binne te meitsjen. De funksjes fan 'e masine hawwe direkt ynfloed op hoe effisjint it yngewikkelde ûntwerpen en meardere operaasjes behannelet.
Live Tooling foar komplekse ûnderdielen
Live tooling transformearret in standert draaibank yn inalsidich ferwurkingssintrumIt lit de masine frezen, boarjen, tappen en oare operaasjes útfiere sûnder it ûnderdiel nei in oare masine te ferpleatsen. Dizze mooglikheid is as in freesmasine direkt yn jo draaibank ynboud hawwe.
Live tooling makket effektyf in freze yn 'e draaibank, wêrtroch sekundêre operaasjes lykas boarjen, tapjen, koarjen en snijden mooglik binne. It beheinen fan operaasjes ta ien, automatisearre wurkstasjon garandearret minimale ynstel- en ôfhannelingstiid, hegere krektens en in konsekwintere ûnderdielkwaliteit. Mei live tooling kinne wy tiidslinende ûnderdieloerdrachten oerslaan en ynstee op ien masine wurkje. Fermindere minsklike ynteraksje betsjut minder romte foar minsklike flaters en bettere kwaliteitskontrôle foar jo ûnderdielen.
Live tooling biedt in protte foardielen. It makket it mooglikin protte operaasjes yn ien ynstelling, wat prosedueres ferienfâldiget en syklustiden kin koarter meitsje. De produksjetiid wurdt ek signifikant fermindere troch avansearre tandwielen en lagers, wat liedt ta fluggere en effisjintere ûnderdielfabrikaasje. Behâld fan gegevens tidens it ferwurkjen elimineert flaters fan materiaaloerdracht tusken masines, wat substansjele tiidbesparring biedt en de workflow-effisjinsje ferbetteret. Krektere ferwurking wurdt berikt troch it ferminderjen fan it oantal arkwikselingen, it minimalisearjen fan minsklike flaters en it behâlden fan hege kwaliteit. Multifunksjonele mooglikheden meitsje ferskate operaasjes mooglik lykas frezen en boarjen yn ien opstelling, wêrtroch de produksje ferienfâldige wurdt en it tapassingsgebiet útwreide wurdt. Yngewikkelde ferwurkingsoperaasjes kinne yn ien run útfierd wurde, wat de opstelling ferienfâldiget, de arbeidskosten yn 'e produksje ferleget en de leadtiden ferminderet.
Subspindel foar twasidige ferwurking
In subspindel is in revolúsje foar ûnderdielen dy't oan beide kanten wurk nedich binne. Dizze funksje lit de masine it ûnderdiel fan 'e haadspindel pakke, it omdraaie en de oare kant yn deselde opstelling bewurkje. Dit elimineert de needsaak foar hânmjittich opnij opspannen, wat tiid besparret en de krektens ferbetteret.
Dielen dy't oan beide úteinen wurk nedich binne, lykas assen, assen, kleppen en fittings, profitearje hjir sterk fan. Yndustryen lykas de auto-, medyske, en loftfeart- en definsjesektor brûke faak subspindels. Bygelyks, de autosektor brûkt se foar motor-, transmissie- en oandriuwkomponinten. Medyske tapassingen omfetsje komplekse ortopedyske ymplantaten lykas bonkeskroeven en sjirurgyske ynstruminten. Loftfeart- en definsjesektor profitearret fan hege sterkte befestigingen, hydraulyske fittings en begeliedingssysteemkomponinten. Dizze yndustryen fertrouwe op subspindelmooglikheden foar betroubere produksje fanhege-presyzje komponinten.
Y-as- en B-as-mooglikheden
De mooglikheden fan 'e Y-as en B-as wreidzje de alsidichheid fan in CNC-draaimasine fierder út. In Y-as lit it snijark loodrecht op 'e haaddraaias bewege, wêrtroch't off-center boar- en freesoperaasjes mooglik binne. Dit betsjut dat jo funksjes lykas kaaigaten of flakken op in draaid ûnderdiel kinne oanmeitsje. De funksjonaliteit fan 'e B-as soarget foar rotaasjebeweging foar it ark, wêrtroch't it it wurkstik ûnder ferskate hoeken kin benaderje. Dit is krúsjaal foar it bewurkjen fan meardere oerflakken en it maklik behanneljen fan komplekse ûnderdielen. Sawol de Y-as as de B-as drage by oan 'DONE IN ONE®' operaasjes, it ferwurkjen fan ûnderdielen yn ien opstelling. Dit ferminderet de opstellingstiden signifikant en ferbetteret de algemiene effisjinsje.
Off-Center Drilling and Freesing Operations
Off-center boar- en freesoperaasjes wreidzje de mooglikheden fan in CNC-draaimasine signifikant út. Dizze operaasjes meitsje it mooglik foar de masine om funksjes te meitsjen dy't net perfekt sintraal binne op 'e rotaasje-as fan it ûnderdiel. Tink oan it boarjen fan in gat dat wat oan 'e kant stiet, of it frezen fan in flak oerflak op in rûn ûnderdiel. Tradisjonele draaibanken koenen dizze taken net útfiere sûnder it ûnderdiel nei in aparte freesmasine te ferpleatsen.
Moderne CNC-draaisintra, benammen dy mei Y-as en live tooling, meitsje dizze operaasjes mooglik. De Y-as beweecht it snijgereedschap loodrecht op 'e haaddraaias. Dizze beweging lit it ark ferskate punten oer de diameter fan it ûnderdiel berikke. Live tooling, lykas earder besprutsen, soarget foar rotearjende ark lykas boren en einfrezen. As dizze twa funksjes kombinearje, kin de masine komplekse frees- en boartaken direkt op it draaide ûnderdiel útfiere.
Bygelyks, in masine kin in searje boutgatten om in flens boarje, of in spiesgat yn in as freze. It kin ek yngewikkelde bûsen of sleuven oanmeitsje oan 'e kant fan in silindrysk ûnderdiel. Dizze mooglikheid is ongelooflijk weardefol foar ûnderdielen dy't meardere funksjes nedich binne dy't net konsintrysk binne.
It útfieren fan off-center operaasjes op ien masine besparret flinke tiid en ferminderet potinsjele flaters. Operators hoege it ûnderdiel net los te meitsjen, oer te dragen nei in oare masine en it dan opnij te spannen. Elke oerdracht bringt in kâns op ferkearde útrjochting mei, wat ynfloed hat op de krektens fan it ûnderdiel.
Dizze yntegreare oanpak soarget foar hegere presyzje en konsistinsje. It ferienfâldiget ek it produksjeproses. Bedriuwen berikke "dien-yn-ien" ferwurking foar in protte komplekse ûnderdielen. Dit betsjut dat ien masine alle operaasjes foltôget fan grûnstof oant ôfmakke ûnderdiel. Dizze effisjinsje fergruttet de produktiviteit en ferleget de totale produksjekosten. It ferminderet ek leadtiden foar komplekse ûnderdielen.
Beskôgje dizze foardielen:
- Fermindere ynstellingstiidGjin needsaak om ûnderdielen tusken masines te ferpleatsen.
- Ferbettere krektensEliminearret flaters fan meardere ynstellingen.
- Ferhege effisjinsjeFluggere produksjesyklusen.
- Gruttere dielkompleksiteitMakket funksjes dy't earder ûnmooglik wiene op in draaibank.
Off-center boarjen en frezen binne essensjeel foar fabrikanten dy't yngewikkelde ûnderdielen produsearje yn yndustryen lykas loftfeart, medyske yndustry en auto-yndustry. Se helpe by it effisjint meitsjen fan komponinten mei presys, net-konsintryske funksjes.
Automatisearring yntegrearje mei jo CNC-draaimasine foar effisjinsje
It yntegrearjen fan automatisearring yn jo produksjeproses fergruttet de produktiviteit signifikant en ferleget de operasjonele kosten. ModernCNC-draaimasineskomme faak mei funksjes dy't naadleaze automatisearring mooglik meitsje, wêrtroch jo produksjeline transformearret.
Bar Feeder Yntegraasje foar Kontinue Produksje
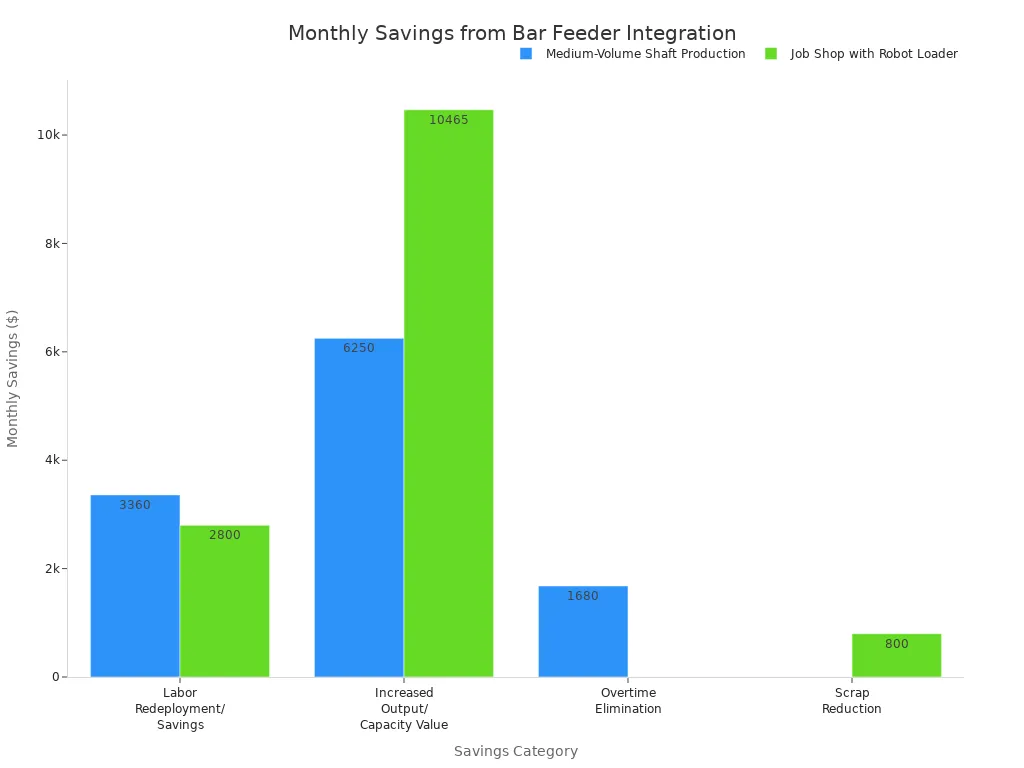
Barfeedermasines binne essensjeel foar trochgeande, ûnbemande produksje. Se leverje automatysk rau materiaal oan 'e masine, wêrtroch't it langere perioaden sûnder yntervinsje fan 'e operator kin rinne. Dit is ideaal foar wurk mei hege folume.
| BesparringKategory | Senario 1: Skachtproduksje fan middelgrutte folume (moanlikse besparring) | Senario 2: Job Shop mei Robot Loader (Moanlikse besparring) |
|---|---|---|
| Arbeidsweryndieling/besparring | $3.360 | $2.800 |
| Ferhege útfier/kapasiteitswearde | $6.250 (fan eigen produksje) | $10.465 (fan ferhege gebrûk) |
| Eliminaasje fan oertiid | $1.680 | N/A |
| Skrootreduksje | N/A | $800 |
| Totale moanlikse besparring | $11.290 | $14.065 |
| ROI-perioade | 3.1 moannen | 6.0 moannen |
It yntegrearjen fan stangfeeders liedt typysk ta weromfertsjintiid binnen12-24 moannenDizze kostenbesparrings komme benammen út arbeidsbesparring, ferhege trochfier en minder skroot. Nei it weromheljen fan 'e earste ynvestearring drage produktiviteitswinsten direkt by oan 'e nettowinst foar de libbensdoer fan 'e apparatuer fan 8-10 jier.
Ferskillende modellen fan stangfeeders behannelje ferskate stangdiameters en lingten. Bygelyks, deSnelle laden servo 80+kin stangen mei in diameter fan 1/4” oant 3-1/8” oan en in lingte fan 11” oant 63” oan. It GT 342-model is geskikt foar stangen mei in diameter fan 3 mm oant 42 mm.
Robotyske laden en lossen oplossingen
Robotyske laad- en lossingsoplossingen ferbetterje de automatisearring fierder troch ûnderdielen mei presyzje en konsistinsje te behanneljen. Se meitsje trochgeande 24/7 operaasje fan masines mooglik.Robotiq's masinebetsjinningsoplossingbiedt in leechrisiko-oanpak mei in rapportearre ROI fan ien jier. Dizze oplossing helpt ferlerne runtime werom te heljen en lit ien operator meardere cobots beheare.
| Kategory | Beskriuwing |
|---|---|
| Produktiviteit | Maakt trochgeande 24/7 operaasje fan CNC-masines mooglik. |
| Kosten en ROI | Hat legere ynitiële kosten mei in typyske ROI dy't binnen 12 oant 24 moannen berikt wurdt. |
| Feilichheid | Eliminearret de needsaak foar minsklike operators by repetitive en risikofolle laadtaken. |
| Gebrûksgemak | Biedt ienfâldige ynstelling, faak sûnder koade of mei de hân begeliede programmearring, foar rappe yntegraasje. |
| Fleksibiliteit | Kin maklik opnij programmearre wurde om te wurkjen mei ferskate masines of ûnderdieltypen. |
| Konsistinsje | Biedet betroubere en krekte lading en pleatsing. |
It ymplementearjen fan robotyske systemen fereasketyngeande risikobeoardielingenFabrikanten moatte gefaren identifisearje lykas bewegende ûnderdielen en knelpunten. Se moatte feilichheidsmaatregels ymplementearje lykas needstops en yninoar sletten barriêres. Regelmjittige training foar operators oer feilichheidsprosedueres is ek krúsjaal.
Palletwikselers en ûnderdielfangers
Palletwikselers en ûnderdielfangers binne essensjeel foar it berikken fan lights-out produksje. Barfeedsystemen meitsje it mooglikûnûnderbrutsen operaasjetroch automatysk rau materiaal oan te fieren. Dielfangers sammelje automatysk ôfmakke ûnderdielen, wêrtroch't manuele ôfhanneling eliminearre wurdt en downtime fermindere wurdt.
Dizze systemen meitsje ûnbemanne operaasje foar langere perioaden mooglik, ynklusyf nachts. Dit fergruttet it gebrûk en de produktiviteit fan 'e masine. Automatisearring soarget derfoar.trochgeande produksje, wêrtroch't de trochfier en effisjinsje signifikant ferbettere wurde. It ferleget ek arbeidskosten en makket it mooglik om minsklike boarnen te herallokearjen nei mear strategyske taken. Automatisearre systemen ferbetterje presyzje troch minsklike flaters te minimalisearjen en konsistinsje yn materiaalôfhanneling te garandearjen.
Kontinentaal ferwurkingsbedriuwin Matsuura MX 330 PC10 oannaam mei in systeem mei 10 pallets. Dit joech de fleksibiliteit om leechfolumetaken oerdeis út te fieren en wurk mei heger folume tidens nachtskiften mei in bytsje besiking. Dit demonstrearret hoe't palletwikselers trochgeande produksje mooglik meitsje, ynklusyf produksje sûnder ljocht, troch fleksibele planning en ûnbemanne operaasje.
Ljocht-út produksje berikke
Ljochten-út produksje is it úteinlike doel foar in protte automatisearre produksjefoarsjennings. It betsjut dat fabriken sûnder minsklike oanwêzigens operearje tidens bepaalde skiften, faak nachts of yn it wykein. Masines rinne autonoom en behannelje alle taken fan it laden fan materiaal oant it lossen fan ûnderdielen. Dizze oanpak maksimalisearret it masinegebrûk en fergruttet de produktiviteit signifikant.
Om produksje sûnder problemen te berikken, yntegrearje bedriuwen ferskate automatisearringstechnologyen. Staaffeedermasines leverje kontinu rau materiaal oan CNC-draaimasines. Robotyske laad- en ûntlaadsystemen behannelje ûnderdielen presys, ferpleatse se tusken masines of nei opslach. Palletwikselers en ûnderdielfangers ferienfâldigje it proses fierder. Palletwikselers meitsje it mooglik foar masines om automatysk te wikseljen tusken ferskate taken of materialen. Dielfangers sammelje ôfmakke komponinten, wêrtroch masines stilsteane.
Dit nivo fan automatisearring biedt substansjele foardielen. Bedriuwen berikke trochgeande produksje, wêrby't masines 24/7 draaie. Dit fergruttet de útfier dramatysk sûnder ekstra arbeidskosten. It ferminderet ek minsklike flaters, wat liedt ta in mear konsekwinte ûnderdielkwaliteit en minder ôffal. Fierder kinne bedriuwen minsklike operators wer tawize oan kompleksere taken lykas programmearjen, ûnderhâld of kwaliteitskontrôle. Dit optimalisearret har personiel.
Lights-out manufacturing transformearret in fabryk yn in tige effisjinte, selsstannige operaasje. It stelt fabrikanten yn steat om te foldwaan oan hege fraach, levertiden te ferminderjen en konkurrearjend te bliuwen op 'e wrâldmerk. Dizze strategyske stap helpt takomstige groei en winst te befeiligjen.
Wichtige spesifikaasjes foar optimale prestaasjes fan jo CNC-draaimasine
As jo in selektearjeCNC-draaimasine, de kearnspesifikaasjes binne echt wichtich. Dizze details bepale hokker soarten ûnderdielen jo meitsje kinne en hoe effisjint jo se meitsje. It begripen fan dizze wichtige funksjes helpt jo de bêste masine foar jo wurkpleats te kiezen.
Spindel Hynstekrêft en RPM-easken
De krêft en snelheid fan 'e spindel binne krúsjaal foar effektive ferwurking. Hynstekrêft jout de masine de krêft om troch drege materialen te snijen. RPM (omwentelingen per minuut) bepaalt hoe hurd it wurkstik draait. Ferskillende tapassingen hawwe ferskillende nivo's fan krêft en snelheid nedich.
| Spindelkrêftberik (kW) | Typyske tapassingen |
|---|---|
| 0,8-1,5 kW | Lytsskalige gravuere, PCB-frezen, lichte houtbewurking, akryl snijden. Geskikt foar hobbyisten en lytse workshops. |
| 2,2-3,5 kW | Algemiene houtbewurking, buordsjes meitsjen, plestikfabrikaazje, aluminiumgravure. Ideaal foar lytse oant middelgrutte bedriuwen. |
| 4,5-6,0 kW | Swier houtbewurking, meubelproduksje, kastmeitsjen, ferwurking fan non-ferro metaal. Foarkar troch profesjonele workshops en yndustriële brûkers. |
| 7,5-9,0 kW | Yndustriële tapassingen, grutskalige panielferwurking, komplekse 3D-snijwurken, swier metaal snijden. Untworpen foar omjouwings mei hege produksje. |
| 12 kW en heger | Heechprestaasjes yndustriële ferwurking, loftfeartkomponinten, auto-ûnderdielen, foarmmeitsjen. Gebrûkt yn easken yndustriële omjouwings foar trochgeande operaasje en presyzje. |
Chuckgrutte en stangkapasiteit
De grutte fan 'e klauwplaat en de kapasiteit fan 'e stang bepale de maksimale ôfmjittings fan it rau materiaal dat jo masine ferwurkje kin. Dit hat direkt ynfloed op 'e grutte fan 'e ûnderdielen dy't jo produsearje kinne. Foar lytsere wurkstikken biede spantangklauwen dúdlike foardielen.
- Spanningschucks binne benammen foardielich foar wurkstikken ûnder 4 inch yn diameter.
- Se biede superieure arkfrijheid, 360-graden kontakt mei it wurkstik, en gruttere grypkrêft, foaral by hege toeren.
- De kapasiteit fan dizze stangen kin útwreidzje oant4 inch (100 mm) yn diameter.
- Se binne it bêste geskikt foar ûnderdielen fariearjend fan 1/16 inch oant 4 inch yn diameter fanwegen bettere arkromte, hegere snelheidsmooglikheden en superieure gripkrêft.
- Spanningsklemmen binne primêr ûntworpen foar lytsere ûnderdielen, typysk3 inch of minder, hoewol kapasiteiten 6 inch kinne berikke.
- Harren legere massa en symmetryske ûntwerp meitsje hegere wurksnelheden mooglik yn ferliking mei trijekaakklauwen. Dit liedt ta in mear konsekwinte grypkrêft by hege toeren.
Arkkapasiteit en toerkonfiguraasje
It oantal ark dat jo masine kin befetsje en hoe't it se rangearret, beynfloedet hoefolle operaasjes it kin útfiere sûnder te stopjen. In gruttere arkkapasiteit betsjut minder downtime foar arkwikselingen. De konfiguraasje fan 'e toer spilet ek in grutte rol.
| Tuorretype | Arkkapasiteit |
|---|---|
| VDI | Heech (12+ stasjons) |
| BMT | Beheind (6-12 stasjons) |
VDI-tuorren (VDI stiet foar Verein Deutscher Ingenieure, of Feriening fan Dútske Yngenieurs) biede faak mear stasjons, wêrtroch jo mear fleksibiliteit hawwe. BMT-tuorren (Base Mounted Tooling) biede robuuste klemming foar swierdere snijwurken. It kiezen fan 'e juste tuorre helpt jomaksimalisearje effisjinsjeen dielkompleksiteit.
Effektive chipbehear en koelmiddelsystemen
Effektyf spaanbehear en robuuste koelmiddelsystemen binne essensjeel foar elke CNC-draaimasine. Se soargje foar soepele operaasjes, ferlingje de libbensduur fan it ark en behâlde de kwaliteit fan it ûnderdiel. Minne spaanûntlading kin liede ta arkbreuk, problemen mei de oerflakteôfwerking en masine-downtime. In goed systeem hâldt de snijzone skjin en koel.
Fabrikanten brûkeferskate strategyen om chips effektyf te behearjenSyoptimalisearje arkpaden om chip-opbou te minimalisearjenyn krappe romten en djippe holtes. Dit ferbetteret de produktiviteit en soarget foar in konsekwinte spaanôffier. It kiezen fan it juste ark helpt ek. Ark mei passende gleufgeometry, helixhoeke en coating wurkje it bêste. Bygelyks, gruttere gleufromten en hegere helixhoeken binne ideaal foar materialen lykas aluminium dy't langere spaanen produsearje. Spaanbrekkers fragmintearje spaanen yn lytsere, behearsbere stikken. Dit is foaral nuttich foar materialen dy't lange, triedfoarmige spaanen meitsje, wat blokkades ferminderet.
| Strategy | Materiaaltypen | Snijomstannichheden/oerwagings |
|---|---|---|
| Ymplementearje Chipbreakers | Materialen dy't lange, triedfoarmige chips produsearje (bygelyks, lestige legeringen lykas titanium en nikkel-basearre materialen) | It behâld fan juste waarmte en druk; ferskate konfiguraasjes beskikber foar spesifike behoeften of algemiene tapassingen. |
| Brûk hege-druk koelmiddel | Algemien | Koelmiddelstream tichtby de snijsône; passende grutte fan 'e hegedruk-ienheid relatyf oan it koelmiddelreservoir fan 'e masine. |
| Proses- en programmearringswizigingen tapasse | ISO P groep stielen (chipkleur jout waarmteferfier oan) | Arkútrjochting (sintrumhichte kritysk); ark mei hege stabiliteit; snijdjipte (op syn minst 2/3 fan 'e radius, 1-2 mm foarby de radius foar it bêste resultaat); oanfiersnelheid (net te leech of te heech); snijsnelheid (kin oanpast wurde as oare feroarings mislearje); programmearringswizigingen lykas snelheidspecking foar groeven. |
In goed koelmiddelbehearsysteem rjochtet de koelmiddelstream presys nei it snijgebiet. Dit spoelt spanen fuort en foarkomt opgarjen en oerferhitting. It behâldt ek de kwaliteit fan koelmiddel. Automatyske spaanûnttrekkingssystemen, lykas stofzuigers of transportbanden, ferwiderje spanen kontinu. Dit is krúsjaal foar produksje fan grutte folumes. It helpt by it behâlden fan konsekwinte snijomstannichheden en ferminderet downtime.
Avansearre koelsystemen, lykasminimale hoemannichte smering (MQL) en droege ferwurking, besparje wetter signifikant en ferminderje it gebrûk fan koelmiddel. Dizze systemen ferminderje ek de enerzjy dy't nedich is foar koeling. Dit liedt ta ferhege algemiene systeemeffisjinsje en ymplisearre kostenbesparring.Superkrityske CO₂-systemen biede noch mear foardielen:
- Nul koelmiddelôffalSuperkrityske CO₂ ferdampt sûnder skea. Dit elimineert residu en kostbere ôffier.
- Fermindere enerzjyferbrûkMinder enerzjy is nedich foar operaasje. Filtraasje-, pomp- en skjinmeitsingssysteem binne net mear nedich.
- Duorsume CO₂-boarnenCO₂ wurdt typysk weromwûn út yndustriële prosessen. Dit stipet in sirkulêre ekonomy.
- Gjin skealike gemikaliënNet-giftige scCO₂ elimineert bleatstelling oan gefaarlike stoffen. It ferbetteret de loftkwaliteit en feiligens op it wurk.
- Skjinne, residufrije operaasjesIt lit gjin oaljeftige resten efter. Dit minimalisearret ûnderhâld en skjinmeitsjen.
Dizze avansearre systemen ferbetterje net allinich de ferwurkingsprestaasjes, mar biede ek wichtige miljeu- en kostenfoardielen.
It selektearjen fan de ideale CNC-draaioplossing foar 2025 fereasket in dúdlik begryp fan jo unike produksjedoelen. In soarchfâldich keazen masine wurdt in strategysk asset, dat direkt bydraacht oan it súkses fan 'e produksje. Bedriuwen nimme ynformearre besluten om har operaasjes te optimalisearjen en takomstige groei te befeiligjen. Dizze wiidweidige hantlieding helpt fabrikanten de perfekte oplossing te finen foar har spesifike behoeften.
FAQ
Wat is it wichtichste ferskil tusken horizontale en fertikale CNC-draaimasines?
Horizontale masines behannelje lange, swiere ûnderdielen goed, faak mei makliker spaanferwidering.Fertikale masinesbinne geweldich foar swiere, koarte ûnderdielen, mei swiertekrêft om se fêst te meitsjen. Se besparje ek flierromte.
Wannear moat in wurkpleats in Switserske CNC-draaimasine beskôgje?
Winkels moatte Switserske masines beskôgje foar lytse, yngewikkelde, heechpresyzje ûnderdielen. Se binne poerbêst yn yndustryen lykas medyske yndustry, loftfeart en elektroanika, en produsearje komplekse komponinten mei krappe tolerânsjes.
Wat binne de foardielen fan multi-assige CNC-draaisintra?
Multi-assige sintrakombinearje draaien, frezen en boarjen yn ien masine. Dit makket komplekse ûnderdielen yn ien opstelling mooglik, wêrtroch flaters wurde fermindere, tiid besparre wurdt en de krektens ferbettere wurdt.
Hoe helpt automatisearring, lykas stangfeederapparaten, in CNC-draaimasine?
Barfeedermasines leverje automatysk rau materiaal, wêrtroch trochgeande, ûnbeheinde produksje mooglik is. Dit fergruttet de útfier, ferleget arbeidskosten en makket it mooglik dat masines langer draaie sûnder minsklike yntervinsje.
Wêrom binne spindelhypteek en toeretal wichtich foar in CNC-draaimasine?
De krêft fan 'e spindel jout de masine de krêft om hurde materialen te snijen. It toeretal bepaalt hoe hurd it wurkstik draait. Beide binne krúsjaal foar effisjinte ferwurking en binne ôfhinklik fan it materiaal en de easken foar it ûnderdiel.
Pleatsingstiid: 5 desimber 2025