


Horizontaal 5-assich CNC-ferwurkingssintrum TKG1600


Funksjes
I. Struktuer mei hege rigiditeit
De masine brûkt in leech swiertepunt, in yntegraal ûntwerp fan 'e behuizing, wat strukturele stabiliteit garandearret. Yn kombinaasje mei grutte lineêre gidsen en stipen foar meardere sliders ferbetteret it de snijstyfheid en dynamyske stabiliteit signifikant.
De X/Y/Z-assen brûke kûgelskroeven mei hege foarsprong, wêrtroch't hege snelheidsposysjonearring en oanhâldende presyzje berikt wurde.
II. Bewegingsprestaasjes mei hege snelheid en hege effisjinsje
De rappe traversesnelheid fan 'e XYZ-as berikt oant 60 m/min, wêrby't arkwikselingen mar 5 sekonden duorje.
It servo-oandreaune arkmagazynsysteem kin it folgjende ark foarôf selektearje tidens it ferwurkjen, wêrtroch direkte ynskakeling sûnder wachtsjen mooglik is en de net-snijtiid ferkoarte wurdt.
Tidens spindel-arkwikselingen wurde de fjirde en fyfde assen syngroan foarôf posysjonearre, wêrtroch't de ferwurking direkt nei de arkwikseling trochgean kin, wêrtroch't rapper posysjonearring en koartere ferwurkingssyklussen berikt wurde.
Hege-snelheidsfeed en yntelliginte arkwikseling wurkje gear om de algemiene effisjinsje fan 'e masinesyklus signifikant te ferbetterjen.
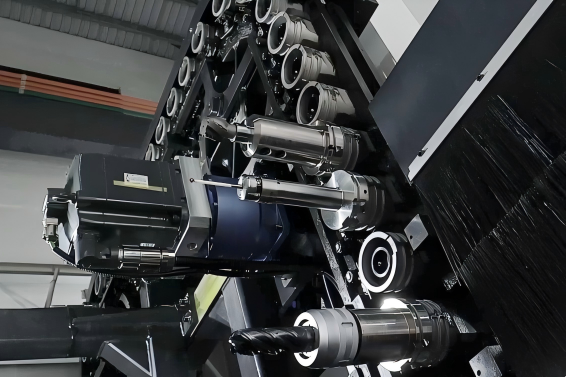
III. Spindelsysteem mei dûbele stipe
De masine-ark is foarsjoen fan in HSK-A100 dûbelkontakt-spindelstruktuer, mei in maksimum snelheid fan 10.000 rpm en in maksimum koppel fan 320 N·m.
De yntegreare spindelstruktuer ûnderdrukt effektyf termyske deformaasje en trilling, wêrtroch't stabile krektens en poerbêste oerflakteôfwerking by hege snelheden garandearre wurdt.
It dûbele kontaktûntwerp soarget foar poerbêste styfheid by swier snijden, wêrtroch't de ferwurkingstiid fermindere wurdt en de libbensduur fan 'e spindel en it ark ferlingd wurdt.
In ynboude sirkulearjende thermostatyske kontrôlesysteem op 'e bûtenste ring fan' e spindel ferspriedt kontinu waarmte, foarkomt termyske drift en behâldt hege presyzje.
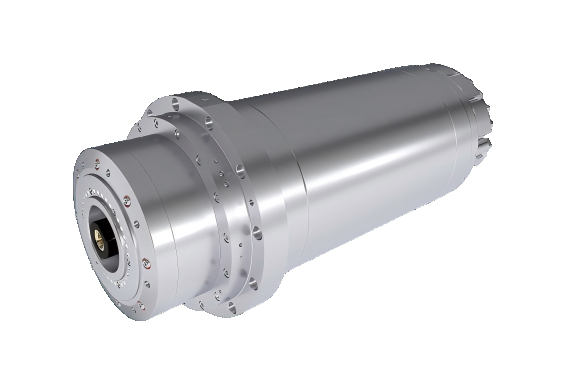
IV. Intelligent koelsysteem
Hegedruk koelmiddel wurdt presys spuite fan it sintrale trochgeande gat fan 'e spindel nei de snijkant fan it ark, wêrtroch effisjinte koeling en rappe spaanferwidering berikt wurde.
It systeem hat in drukgefoelige oanpassing, dy't de druk automatysk oanpast (programmearber berik 30–70 kg/cm²) op basis fan feroarings yn ark en paad, wêrtroch in konstante snijpuntdruk behâlden wurdt.
Yn kombinaasje mei it thermostatyske sirkulaasjesysteem fan 'e spindel bliuwt de heule masine krekt en stabyl, sels by langere operaasje mei hege snelheid, wêrtroch't de libbensdoer fan sawol ark as de spindel signifikant ferlingd wurdt.
V. Grutte-slach fiif-assigeSimultaneStruktuer
Mei in ûntwerp mei in lege tafel en dûbele draaikop biedt it genôch ferwurkingsromte: maksimale rotaasjediameter fan it wurkstik 1600 mm, ferwurkingshichte 550 mm, tiltberik -140° oant +20°, en in maksimale laadkapasiteit fan 'e tafel fan 1000 kg.
De A-as brûkt in dûbelmotorich, dûbeld remsysteem, dat in krêftich remkoppel, presys posysjonearring leveret en it tsjinkoppel fan swiere snijwurk effektyf tsjingiet.
De C-as is foarsjoen fan in hege-presyzje rolwjirmtandwieloandriuwstruktuer, wêrtroch't gjin speling en in hege laadkapasiteit berikt wurde, wêrtroch't de krektens fan fiif-assige syngroane ferwurking wiidweidich garandearre wurdt.
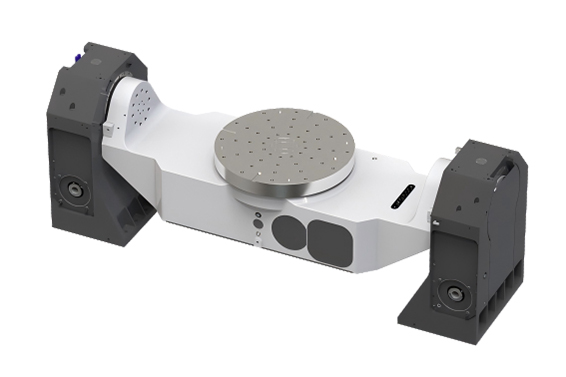
VI. Automatisearring en betrouberens
De wurktafel yntegreart in 12-kanaals rotearjende ferbining mei pneumatysk-hydraulyske kanalen, wêrtroch automatisearre funksjes mooglik binne lykas automatysk klemmen, automatyske doarkontrôle, automatyske arkbrekdeteksje, automatyske spuitkoeling en spaanferwidering.
De spindel hat in 8/12-kanaals rotearjend ferbiningssysteem om in stabile hydraulyske druk yn 'e fixture te garandearjen tidens it ferwurkjen.
De masine-ark hat ek reservearre ynterfaces foar luchtdichtheidstests en oanpassing, wat takomstige yntelliginte produksje en ûnbemanne upgrades fasilitearret.
Dizze searje automatisearre konfiguraasjes stelt de masine-ark yn steat om 24/7 kontinu te wurkjen, wêrtroch't stabile en effisjinte produksje garandearre wurdt.
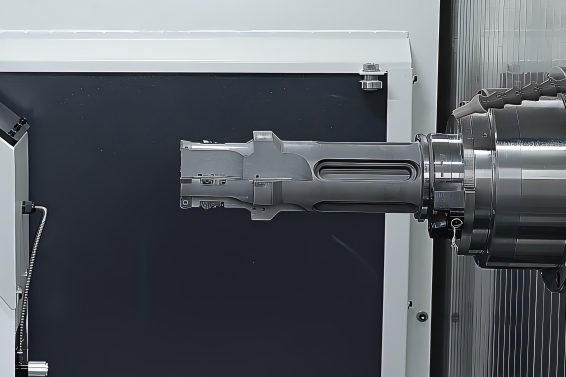
VII. Hegesnelheidsoerdrachtsysteem
De hiele as brûkt in kombinaasje fan kûgelskroeven mei grutte diameter en lineêre gidsen foar rollen, wêrtroch't hege snelheidsbeweging en superieure styfheid berikt wurde.
De direkte oandriuwstruktuer fan 'e servomotor elimineert speling fan 'e oerdracht, wat resulteart yn in rapper reaksje en krekter posysjonearring.
Uitstekende fersnellings- en fertragingsprestaasjes ferminderje net-snijtiid signifikant, wat liedt ta hegere produksjesnelheid en ferwurkingseffisjinsje.
Technyske spesifikaasjes
| Lineêre asparameters | ||
| 1 | X/Y/Z-as beroerteberik (mm) | 1600/1100/850 |
| Rotaasje-asparameters | ||
| 1 | A-as ferpleatsing | -140°~+20° |
| 2 | C-as ferpleatsing | 360° |
| Fieding | ||
| 1 | Fluch trochkrúsje: m/min | 60 |
| 2 | Snijfeedrate: m/min | 20 |
| 3 | Snelle trochgongsfersnelling: g | 1G |
| Masineparameters | ||
| 1 | Totale hichte (mm) | 4560 |
| 2 | Fuotôfdruk (mm) | 3.757 × 3.371 |
| 3 | Nettogewicht fan 'e masine: t | 22 |
| Wurktafelparameters | ||
| 1 | Wurkmooglike grutte: mm | φ800 |
| 2 | Hichteberik fan it wurkstik: mm | 550 |
| 3 | Maksimale swingdiameter: mm | 1600 |
| 4 | Maks. tafellaadkapasiteit: kg | 1000 |
| Parameters fan arkmagazyn | ||
| 1 | Kapasiteit fan arkmagazyn: ark | 60 |
| 2 | TT Arkwikseltiid: s | 5 |
| 3 | Maks. arklengte: mm | 550 |
| 4 | Maks. arkgewicht: kg | 25 |
| Basiskonfiguraasje | ||
| 1 | 5-assige, 4-simultane kontoerjen · Kontrôle fan it sintrumpunt fan it ark | √ |
| 2 | Koelmiddel troch de spindel | (50 kg/cm) |
| 3 | A/C-as hydraulyske rem | √ |
| 4 | Spindel | 10.000 rpm, HSK-A100 Taper |
| 5 | A/C-Axis oandriuwsysteem | Presyzje rôljende wjirm oandriuwing |
| 6 | A/C-Axis Remsysteem | Hydraulysk remsysteem |
| 7 | Spindelkoelsysteem | √ |
| 8 | Chiptransportsysteem | √ |
| 9 | Hydraulyske krêftienheid | √ |
| 10 | Funksje foar arkbehear | √ |
| 11 | Hânmjittige pulsgenerator | √ |
| Systeem | ||
| 1 | SINUMERIK 828D | √ |
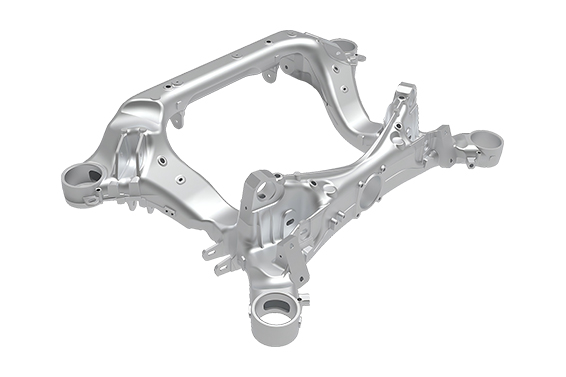
Ferwurkingsfoarbyld
I. Struktuer mei hege rigiditeit
De masine brûkt in leech swiertepunt, in yntegraal ûntwerp fan 'e behuizing, wat strukturele stabiliteit garandearret. Yn kombinaasje mei grutte lineêre gidsen en stipen foar meardere sliders ferbetteret it de snijstyfheid en dynamyske stabiliteit signifikant.
De X/Y/Z-assen brûke kûgelskroeven mei hege foarsprong, wêrtroch't hege snelheidsposysjonearring en oanhâldende presyzje berikt wurde.
II. Bewegingsprestaasjes mei hege snelheid en hege effisjinsje
De rappe traversesnelheid fan 'e XYZ-as berikt oant 60 m/min, wêrby't arkwikselingen mar 5 sekonden duorje.
It servo-oandreaune arkmagazynsysteem kin it folgjende ark foarôf selektearje tidens it ferwurkjen, wêrtroch direkte ynskakeling sûnder wachtsjen mooglik is en de net-snijtiid ferkoarte wurdt.
Tidens spindel-arkwikselingen wurde de fjirde en fyfde assen syngroan foarôf posysjonearre, wêrtroch't de ferwurking direkt nei de arkwikseling trochgean kin, wêrtroch't rapper posysjonearring en koartere ferwurkingssyklussen berikt wurde.
Hege-snelheidsfeed en yntelliginte arkwikseling wurkje gear om de algemiene effisjinsje fan 'e masinesyklus signifikant te ferbetterjen.
III. Spindelsysteem mei dûbele stipe
De masine-ark is foarsjoen fan in HSK-A100 dûbelkontakt-spindelstruktuer, mei in maksimum snelheid fan 10.000 rpm en in maksimum koppel fan 320 N·m.
De yntegreare spindelstruktuer ûnderdrukt effektyf termyske deformaasje en trilling, wêrtroch't stabile krektens en poerbêste oerflakteôfwerking by hege snelheden garandearre wurdt.
It dûbele kontaktûntwerp soarget foar poerbêste styfheid by swier snijden, wêrtroch't de ferwurkingstiid fermindere wurdt en de libbensduur fan 'e spindel en it ark ferlingd wurdt.
In ynboude sirkulearjende thermostatyske kontrôlesysteem op 'e bûtenste ring fan' e spindel ferspriedt kontinu waarmte, foarkomt termyske drift en behâldt hege presyzje.
IV. Intelligent koelsysteem
Hegedruk koelmiddel wurdt presys spuite fan it sintrale trochgeande gat fan 'e spindel nei de snijkant fan it ark, wêrtroch effisjinte koeling en rappe spaanferwidering berikt wurde.
It systeem hat in drukgefoelige oanpassing, dy't de druk automatysk oanpast (programmearber berik 30–70 kg/cm²) op basis fan feroarings yn ark en paad, wêrtroch in konstante snijpuntdruk behâlden wurdt.
Yn kombinaasje mei it thermostatyske sirkulaasjesysteem fan 'e spindel bliuwt de heule masine krekt en stabyl, sels by langere operaasje mei hege snelheid, wêrtroch't de libbensdoer fan sawol ark as de spindel signifikant ferlingd wurdt.
V. Grutte-slach fiif-assigeSimultaneStruktuer
Mei in ûntwerp mei in lege tafel en dûbele draaikop biedt it genôch ferwurkingsromte: maksimale rotaasjediameter fan it wurkstik 1600 mm, ferwurkingshichte 550 mm, tiltberik -140° oant +20°, en in maksimale laadkapasiteit fan 'e tafel fan 1000 kg.
De A-as brûkt in dûbelmotorich, dûbeld remsysteem, dat in krêftich remkoppel, presys posysjonearring leveret en it tsjinkoppel fan swiere snijwurk effektyf tsjingiet.
De C-as is foarsjoen fan in hege-presyzje rolwjirmtandwieloandriuwstruktuer, wêrtroch't gjin speling en in hege laadkapasiteit berikt wurde, wêrtroch't de krektens fan fiif-assige syngroane ferwurking wiidweidich garandearre wurdt.
VI. Automatisearring en betrouberens
De wurktafel yntegreart in 12-kanaals rotearjende ferbining mei pneumatysk-hydraulyske kanalen, wêrtroch automatisearre funksjes mooglik binne lykas automatysk klemmen, automatyske doarkontrôle, automatyske arkbrekdeteksje, automatyske spuitkoeling en spaanferwidering.
De spindel hat in 8/12-kanaals rotearjend ferbiningssysteem om in stabile hydraulyske druk yn 'e fixture te garandearjen tidens it ferwurkjen.
De masine-ark hat ek reservearre ynterfaces foar luchtdichtheidstests en oanpassing, wat takomstige yntelliginte produksje en ûnbemanne upgrades fasilitearret.
Dizze searje automatisearre konfiguraasjes stelt de masine-ark yn steat om 24/7 kontinu te wurkjen, wêrtroch't stabile en effisjinte produksje garandearre wurdt.
VII. Hegesnelheidsoerdrachtsysteem
De hiele as brûkt in kombinaasje fan kûgelskroeven mei grutte diameter en lineêre gidsen foar rollen, wêrtroch't hege snelheidsbeweging en superieure styfheid berikt wurde.
De direkte oandriuwstruktuer fan 'e servomotor elimineert speling fan 'e oerdracht, wat resulteart yn in rapper reaksje en krekter posysjonearring.
Uitstekende fersnellings- en fertragingsprestaasjes ferminderje net-snijtiid signifikant, wat liedt ta hegere produksjesnelheid en ferwurkingseffisjinsje.
| Lineêre asparameters | ||
| 1 | X/Y/Z-as beroerteberik (mm) | 1600/1100/850 |
| Rotaasje-asparameters | ||
| 1 | A-as ferpleatsing | -140°~+20° |
| 2 | C-as ferpleatsing | 360° |
| Fieding | ||
| 1 | Fluch trochkrúsje: m/min | 60 |
| 2 | Snijfeedrate: m/min | 20 |
| 3 | Snelle trochgongsfersnelling: g | 1G |
| Masineparameters | ||
| 1 | Totale hichte (mm) | 4560 |
| 2 | Fuotôfdruk (mm) | 3.757 × 3.371 |
| 3 | Nettogewicht fan 'e masine: t | 22 |
| Wurktafelparameters | ||
| 1 | Wurktafelgrutte: mm | φ800 |
| 2 | Hichteberik fan it wurkstik: mm | 550 |
| 3 | Maksimale swingdiameter: mm | 1600 |
| 4 | Maks. tafellaadkapasiteit: kg | 1000 |
| Parameters fan arkmagazyn | ||
| 1 | Kapasiteit fan arkmagazyn: ark | 60 |
| 2 | TT Arkwikseltiid: s | 5 |
| 3 | Maks. arklengte: mm | 550 |
| 4 | Maks. arkgewicht: kg | 25 |
| Basiskonfiguraasje | ||
| 1 | 5-assige, 4-simultane kontoerjen · Kontrôle fan it sintrumpunt fan it ark | √ |
| 2 | Koelmiddel troch de spindel | (50 kg/cm) |
| 3 | A/C-as hydraulyske rem | √ |
| 4 | Spindel | 10.000 rpm, HSK-A100 Taper |
| 5 | A/C-Axis oandriuwsysteem | Presyzje rôljende wjirm oandriuwing |
| 6 | A/C-Axis Remsysteem | Hydraulysk remsysteem |
| 7 | Spindelkoelsysteem | √ |
| 8 | Chiptransportsysteem | √ |
| 9 | Hydraulyske krêftienheid | √ |
| 10 | Funksje foar arkbehear | √ |
| 11 | Hânmjittige pulsgenerator | √ |
| Systeem | ||
| 1 | SINUMERIK 828D | √ |
Produktkategoryen
-

VC-searje CNC-ferwurkingssintrum mei hege rigiditeit mei ...
-

HP-searje horizontale bewegende kolom lineêre gids ...
-

HT-searje horizontale bewegende kolom lineêre gids ...
-

VS-searje fjouwer-spoar swiere CNC-ferwurkingsmasine ...
-

V-searje CNC-ferwurkingssintrum mei hege styfheid
-

X-searje dûbele kolom CNC-ferwurkingssintrum
-

Horizontaal 5-assich CNC-ferwurkingssintrum TKG1600
-

CNC Fertikale Draai- en Frezen Komposit Sintraal ...
-

Hege snelheid CNC-ferwurkingssintrum GM-searje
-

Hege snelheid CNC-frezen GT-searje
-

CNC-draaibank mei dûbele spindel SK32
-

CNC Fertikaal Bearbeitingssintrum RFTV510 Foar Tsjil...